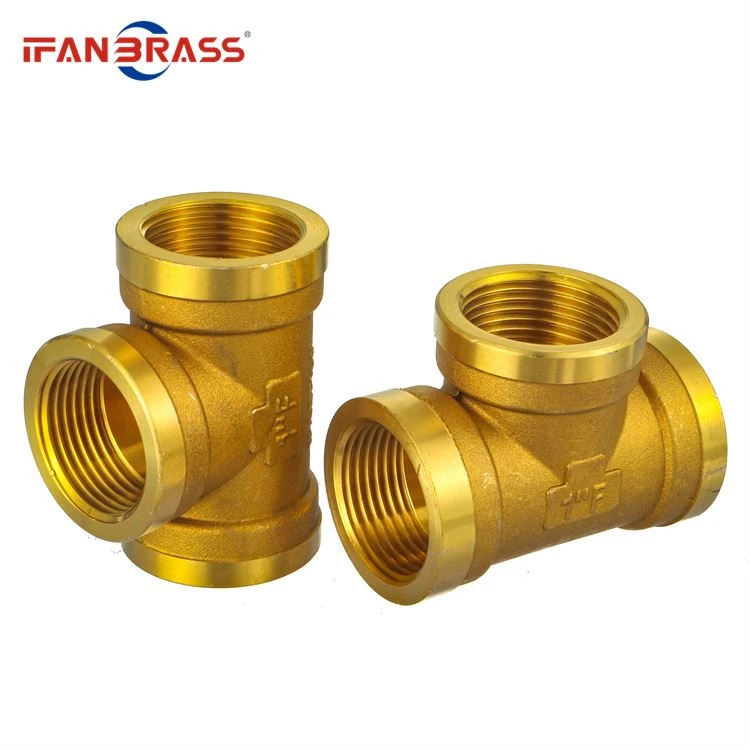
一(m)Jaettuna putken halkaisijalla
Halkaisijaltaan yhtä suurikokoisten t-paitaen liitäntäpäät ovat kaikki samankokoisia; pelkistämisen pääputket ovat samankokoisia, kun taas haaraputket ovat pienempiä kuin pääputki.
二(m)Jaettuna prosessin mukaan
1. Hydraulinen pullistuma
T-paidan hydraulinen pullistuma on muodostumisprosessi, jossa haaraputkea laajennetaan metallimateriaalin aksiaalikompensaatiolla. Prosessi on käyttää erityistä hydraulipuhdistinta nesteen ruiskuttamiseen putkeen, jonka halkaisija on sama kuin tii. Hydraulipuristimessa on kaksi vaakasuoraa sivusylinteriä, jotka synkronoivat keskitysliikkeen ja kiristävät putken tyhjäksi. Kun putki on puristettu, tilavuus pienenee ja sisäpuoli Nestepaine nousee putken tilavuuden pienentyessä. Kun kolmisuuntaisen haaraputken laajenemiseen tarvittava paine saavutetaan, metallimateriaali virtaa muotin sisäonteloa pitkin sivusylinterin kaksoisvaikutuksen alla ja putken nestepaine tyhjänä haaraputken laajentamiseksi.
Tee: n hydraulinen pullistumisprosessi voidaan muodostaa kerralla, ja tuotannon tehokkuus on korkea; pääputken seinämän paksuus ja tii-putken olkapää lisääntyvät. Saumattoman tee-prosessin hydraulisen pullistumisprosessin edellyttämien laitteiden suuren tonnimäärän vuoksi sitä käytetään pääasiassa tee-valmistukseen, jonka seinämän vakiopaksuus on alle DN400 Kiinassa. Soveltuvia forming-materiaaleja ovat vähähiilinen teräs, vähäseosinen teräs ja ruostumaton teräs, jonka kylmän työkarkauksen taipumus on suhteellisen alhainen, mukaan lukien jotkin ei-rautametallimateriaalit, kuten kupari, alumiini ja titaani.
2. Kuuman painatusmuodostuma
Tee kuuma painatus muodostuminen on litistää putki tyhjä suurempi kuin halkaisija t-paita koko halkaisijan tii.
3. Kylmä piirretty tee
Avaa reikä venytetyssä haaraputkessa; putki tyhjä kuumennetaan, laitetaan muotoon die, ja venytetty haaraputki on asennettu putkeen tyhjä; nollaputki puristetaan säteittäin paineen alta ja nollaputki painetaan säteittäistä suuntaa kohti. Prosessin aikana metalli virtaa haaraputken suuntaan ja muodostaa haaraputken tikin venytyksen alla. Koko prosessi muodostuu putken aihion säteittäisen puristusta ja haaraputken venytysprosessia. Hydraulisen pullistuvan t-paidan lisäksi kuumapuristetut tee-oksat kompensoidaan putken säteittäisellä liikkeellä, joten sitä kutsutaan myös säteittäiseksi kompensaatioprosessiksi.
Kun t-paitaa painetaan lämmityksen jälkeen, materiaalin muodostumiseen tarvittavien laitteiden tonnimäärä vähenee. Kuumapuristetulla teellä on laaja muunneltavuus materiaaleihin, ja se soveltuu vähähiiliseen teräkseen, seostiäistiin ja ruostumattomaan teräkseen; erityisesti tee, jossa on suuri halkaisija ja paksumpi putkiseinä, tätä muodostumisprosessia käytetään yleensä.
三(m)Jaettuna materiaalilla
Hiiliteräs, valettu teräs, seosteräs, ruostumaton teräs, kupari, alumiiniseos, muovi, argon huuhtoutuminen, pvc jne.
四(m)Jaettuna tuotantomenetelmällä
Täyte, painaminen, taonta, valu jne.
五(m)Jaettuna valmistusstandardeilla
Kansallinen standardi, sähköstandardi, kemiallinen standardi, vesistandardi, amerikkalainen standardi, saksalainen standardi, japanilainen standardi, venäläinen standardi jne., seuraavasti: GB/T12459-2017, ASME B16.9, SH3408, SH3409-96, SH3410-96, HG/ T21635, DL/T695, SY/T 0510, DIN 2615.